Torrefadora de Café
- Artigos
- Processos industriais
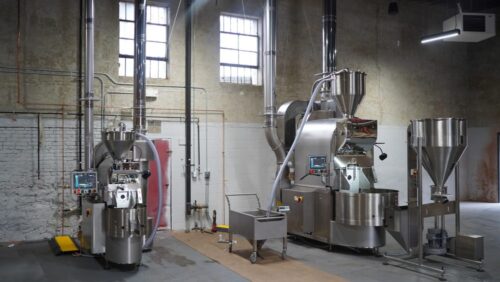
Artigo Técnico: Linha de Industrialização de Café – Funcionamento, equipamentos e etapas do processo
1. O que é uma Linha de Industrialização de Café
Uma linha de industrialização de café é um conjunto de máquinas, equipamentos e sistemas de controle destinados a transformar o café verde em produto torrado, podendo incluir moagem, embalagem, enfardamento e preparação para expedição.
O processo industrial começa com o recebimento da matéria-prima, que pode chegar em sacas, big bags ou a granel. A partir daí, o café passa por conferência, amostragem, avaliação da qualidade, limpeza, armazenagem e dosagem, seguindo para a torra e as etapas posteriores.
A configuração da fábrica depende da capacidade produtiva, da qualidade do café recebido, do perfil de torra, dos produtos comercializados e do tipo de embalagem. Algumas instalações produzem apenas café torrado em grãos; outras também realizam moagem e fabricam diferentes formatos de embalagens.
Uma linha completa pode reunir sistemas de movimentação e armazenagem, equipamentos de limpeza, torradores, resfriadores, silos intermediários, moinhos, dosadores, empacotadoras e sistemas de acondicionamento secundário. Esses equipamentos podem operar de maneira independente ou integrados por automação e transporte mecânico ou pneumático.
O objetivo é assegurar um fluxo de produção controlado, com rastreabilidade dos lotes, regularidade do produto, aproveitamento adequado da matéria-prima e condições sanitárias e operacionais compatíveis com a industrialização de alimentos.
2. Como funciona uma Linha de Industrialização de Café
O processo pode ser dividido em etapas sucessivas, com pontos de controle entre o recebimento e a expedição.
01
Recepção e conferência
Identificação, pesagem, inspeção e registro do lote.
02
Amostragem e controle da qualidade
Análises e decisão de liberar, segregar ou rejeitar.
03
Descarga, limpeza e seleção
Retirada de impurezas e preparação dos grãos.
04
Armazenagem e dosagem
Silos, controle de lotes e preparação de misturas.
05
Torra e resfriamento
Transformação térmica e estabilização do café torrado.
06
Armazenagem intermediária
Pulmões de processo e organização do fluxo.
07
Moagem, quando aplicável
Redução dos grãos torrados à granulometria especificada.
08
Repouso e desgaseificação, quando aplicáveis
Gestão da liberação de gases antes da embalagem.
09
Dosagem e embalagem primária
Pesagem, enchimento, selagem e codificação.
10
Acondicionamento final
Agrupamento, enfardamento ou encaixotamento e paletização.
Esse fluxo é representativo. A seleção óptica, a formação de misturas, a desgaseificação, a embalagem sob vácuo ou com atmosfera modificada e a paletização automatizada dependem do projeto da planta e do produto final.
2.1 Duas rotas de produção após a torra
Depois de torrado e resfriado, o café pode seguir por duas rotas principais:
Café torrado em grãos: segue para armazenagem intermediária, eventual repouso e embalagem, sem passar pelo moinho.
Café torrado e moído: passa pela moagem, podendo seguir para um sistema de repouso ou desgaseificação antes do acondicionamento.
Essa separação é importante para dimensionar a linha e evitar que equipamentos desnecessários sejam considerados obrigatórios em todas as instalações.
3. Tipos e configurações de linhas industriais
3.1 Linha por bateladas
Nesse sistema, determinadas operações são executadas em lotes. O café é dosado para o torrador, processado durante um ciclo definido e descarregado para resfriamento.
A produção depende da capacidade de cada carga, do tempo de torra, do resfriamento e do intervalo entre ciclos. Podem ser instalados vários torradores para aumentar a produção ou permitir perfis diferentes de torra.
3.2 Linha de torra contínua
O café é alimentado continuamente e percorre o sistema de aquecimento pelo tempo de residência previsto no projeto.
Essa configuração exige controle coordenado da alimentação, da transferência de calor e da descarga. A estabilidade do fluxo e das condições térmicas é fundamental para manter a uniformidade do produto.
3.3 Linha integrada de grande capacidade
Combina recepção automatizada, limpeza, silos, dosagem, torra, resfriamento, transporte, moagem e embalagem. Os equipamentos são dimensionados para trabalhar em conjunto, com supervisão e controle de produção.
A automação pode gerenciar receitas, direcionamento de lotes, níveis de silos, vazões e alarmes. Mesmo assim, a capacidade efetiva continua limitada pela etapa mais restritiva da linha.
3.4 Linhas modulares
São compostas por equipamentos independentes conectados conforme a necessidade da fábrica. Permitem ampliações graduais, substituição de máquinas e adaptação a novos produtos.
A modularidade exige atenção às interfaces mecânicas, elétricas, de automação e de higiene entre os equipamentos.
4. Principais componentes e equipamentos
4.1 Recepção do café verde
A recepção é o primeiro ponto de controle da matéria-prima. Deve permitir a descarga segura, a identificação do lote, a pesagem e o encaminhamento do café para amostragem, limpeza ou armazenagem.
O projeto varia conforme a forma de recebimento:
Sacas: normalmente são abertas e esvaziadas em uma moega ou tremonha.
Big bags: podem ser descarregados por estações com estrutura de sustentação, talha ou outro dispositivo de elevação e sistema controlado de abertura.
Granel: pode ser recebido por descarga de veículos em moegas e sistemas de transporte apropriados.
A área pode incluir balanças, grades de proteção, aspiração de pó, dispositivos de descarga e transportadores. O dimensionamento deve considerar o volume recebido por veículo, o tempo de descarga e a capacidade de alimentação dos equipamentos seguintes.
4.2 Conferência documental e identificação do lote
Antes de liberar o café para o processo, a equipe deve conferir os documentos de recebimento e as informações disponíveis sobre origem, fornecedor, quantidade, identificação do lote e condições de transporte.
O lote deve permanecer identificável durante as etapas de armazenagem, mistura, torra e acondicionamento. Quando diferentes lotes forem combinados, os registros devem permitir identificar quais matérias-primas participaram da produção.
4.3 Amostragem e controle de qualidade do café verde
A amostragem deve representar adequadamente o lote recebido. A frequência e o método de coleta dependem do tamanho do lote, da forma de acondicionamento, do plano de controle e dos critérios internos de aceitação.
As avaliações podem incluir:
teor de umidade;
quantidade e natureza das impurezas;
presença de grãos defeituosos;
odor e sinais de deterioração;
aspecto geral e uniformidade;
avaliação física e sensorial, conforme o programa de qualidade;
análises adicionais quando houver suspeita de contaminação ou exigência legal ou contratual.
A análise pode ser feita na própria indústria ou em laboratório externo. A decisão de liberar, segregar, reamostrar ou rejeitar o lote deve seguir critérios documentados.
Atenção: nem todo lote exige todas as análises possíveis. Os ensaios devem ser definidos conforme a legislação aplicável, o risco identificado, as especificações de compra e o plano de controle da empresa.
4.4 Moega, tremonha e sistemas de descarga
A moega recebe o café durante a descarga e permite alimentar os equipamentos de maneira controlada. Sua geometria, volume e dispositivos de descarga devem ser compatíveis com a vazão necessária e com as características de escoamento dos grãos.
Grades, proteções, comportas e dispositivos de bloqueio ajudam a evitar a entrada de objetos estranhos e a reduzir os riscos durante a operação. O projeto também deve permitir limpeza e acesso seguro para inspeção.
4.5 Equipamentos de limpeza e seleção
O café verde pode conter fragmentos vegetais, pedras, poeira e outras matérias estranhas. A preparação utiliza combinações de equipamentos conforme a condição da matéria-prima e a qualidade exigida.
Entre os principais sistemas estão:
Peneiras: separam partículas por diferença de tamanho.
Aspiração: remove materiais leves e partículas transportáveis pelo fluxo de ar.
Separadores de pedras: utilizam diferenças de comportamento físico, densidade aparente ou resposta ao fluxo de ar, conforme o princípio do equipamento.
Selecionadoras ópticas: identificam e rejeitam grãos ou partículas com características visuais diferentes dos critérios programados.
A limpeza deve retirar materiais indesejados sem provocar perdas excessivas de café aproveitável. Os resíduos separados precisam ser recolhidos e destinados adequadamente.
4.6 Transportadores e elevadores
A movimentação entre moegas, limpadores, silos e torradores pode utilizar elevadores de canecas, correias, transportadores helicoidais, transportadores de corrente ou sistemas pneumáticos.
A seleção depende da capacidade, do trajeto, da altura de elevação, da facilidade de limpeza e da possibilidade de danificar os grãos. Os pontos de transferência devem ser projetados para reduzir derramamentos, acúmulo de resíduos e exposição desnecessária dos operadores à poeira.
Linhas automatizadas de café verde podem combinar sistemas de recepção, limpeza, transferência e armazenagem para manter a rastreabilidade e reduzir o manuseio manual.
4.7 Silos de café verde
Os silos armazenam a matéria-prima e podem separar cafés por lote, origem, classificação ou receita de produção.
Devem ser dimensionados considerando o estoque operacional, a programação de torra, o tempo de permanência e a necessidade de segregação. Também precisam permitir inspeção, limpeza e descarga confiável, sem formação de regiões de acúmulo.
As condições de armazenagem são relevantes para preservar a qualidade do café. A entrada de água, a condensação, a presença de pragas e a contaminação por outros materiais precisam ser prevenidas.
4.8 Balanças, dosadores e sistemas de mistura
As balanças e os dosadores controlam a massa de café encaminhada a cada etapa. Em linhas que trabalham com diferentes origens ou lotes, podem ser usados para preparar misturas segundo receitas estabelecidas.
A precisão necessária depende da operação. A pesagem de recebimento, a dosagem de café verde, a carga do torrador e a dosagem de produto acabado são funções diferentes e podem exigir equipamentos distintos.
4.9 Torrador industrial
O torrador é responsável pela transformação térmica do café verde. O processo altera a cor, a estrutura, a massa, o volume e as características aromáticas e sensoriais dos grãos.
A configuração pode ser por bateladas ou contínua, com sistemas de aquecimento e movimentação próprios. O controle de temperatura, tempo, carga e condições de descarga deve ser ajustado ao equipamento e ao perfil de torra desejado.
Para aprofundar os tipos, os componentes e os critérios de seleção, consulte o artigo específico clicando no link abaixo:
👉 Artigo Técnico: Torrador de Café
4.10 Sistema de resfriamento
Ao sair do torrador, o café ainda apresenta temperatura elevada e pode continuar sofrendo transformações térmicas. O resfriador reduz rapidamente a temperatura do produto, normalmente por circulação forçada de ar.
O conjunto pode conter bandeja perfurada, agitadores, ventiladores, dutos e dispositivos para remoção de películas. A capacidade deve acompanhar a descarga do torrador para evitar acúmulos e atrasos entre os ciclos.
O tempo de resfriamento não é universal: depende da quantidade de café, da temperatura de entrada, da vazão de ar e do projeto do equipamento.
4.11 Silos de café torrado
Recebem o produto resfriado e criam uma reserva intermediária entre a torra e a embalagem ou moagem.
Podem ser utilizados para organizar lotes, alimentar os equipamentos posteriores e permitir o tempo de repouso previsto no processo. O dimensionamento deve evitar que a armazenagem se torne um gargalo e facilitar a limpeza entre diferentes produtos.
4.12 Moinho industrial para café torrado
Na produção de café moído, o moinho reduz os grãos torrados à granulometria especificada. A escolha do sistema depende da capacidade, da distribuição de tamanho das partículas, da regularidade do produto e da geração de calor durante a moagem.
O moinho de cilindros ou rolos é uma das configurações possíveis em instalações industriais. Também existem outros princípios de moagem, e a seleção deve ser feita de acordo com o processo e o resultado pretendido. Não se deve presumir que todas as linhas utilizam rolos ou que todo moinho de rolos possui refrigeração a água.
A granulometria influencia a extração da bebida e deve ser compatível com o produto comercializado e com o método de preparo previsto.
4.13 Sistemas de repouso e desgaseificação
Após a torra, os grãos liberam dióxido de carbono (CO₂). A velocidade dessa liberação depende do perfil de torra, do tempo transcorrido e das condições de armazenamento.
O repouso em silos pode fazer parte da programação industrial. No café moído, a gestão do tempo entre moagem e embalagem é particularmente importante, pois o produto apresenta maior área superficial exposta.
Silos de desgaseificação, controle da atmosfera e outras soluções específicas podem ser utilizados conforme a linha. Entretanto, silos herméticos com atmosfera controlada não são obrigatórios em todas as torrefadoras. O projeto deve equilibrar a liberação de gases, a proteção contra oxigênio e a produtividade.
4.14 Dosagem e empacotamento automático
A empacotadora recebe o café em grãos ou moído, dosa a quantidade programada e realiza o enchimento e o fechamento da embalagem.
O sistema pode utilizar embalagens formadas a partir de bobinas ou recipientes previamente confeccionados. A configuração depende do formato, do peso nominal, do material e da velocidade requerida.
Os conjuntos podem incluir dosadores, formadores de embalagem, mordentes de selagem, dispositivos de corte, codificadores e sistemas de inspeção. Algumas linhas empregam vácuo ou injeção de nitrogênio, quando adequados ao produto e à embalagem.
Para conhecer os tipos de máquinas, os sistemas de dosagem e os princípios de funcionamento, consulte:
👉 Artigo Técnico: Empacotadora Industrial
4.15 Transporte de pacotes e enfardamento
Após a embalagem primária, os pacotes podem passar por esteiras, mesas de inspeção, verificadores de peso e sistemas de agrupamento.
A embalagem secundária pode incluir:
formação de fardos com filme;
acondicionamento em caixas de papelão;
agrupamento em bandejas ou caixas de exposição;
identificação e codificação de volumes;
paletização manual ou automática.
A solução depende do formato comercial e dos requisitos de transporte. O enfardamento deve preservar a integridade das embalagens individuais e facilitar a movimentação e o armazenamento.
5. Aplicações industriais
As linhas de industrialização de café atendem empresas com diferentes escalas e modelos de produção, desde unidades com poucos equipamentos até fábricas integradas de grande capacidade.
As principais aplicações incluem:
produção de café torrado em grãos;
produção de café torrado e moído;
fabricação de misturas de cafés de diferentes origens ou características;
atendimento a marcas próprias, varejo e food service;
produção de diferentes perfis de torra e granulometrias;
fabricação de embalagens em diferentes pesos e formatos comerciais.
A configuração depende do portfólio da empresa. Uma fábrica que comercializa apenas café em grãos não precisa instalar moinho industrial; da mesma forma, uma instalação com empacotamento manual ou semiautomático terá necessidades diferentes de uma linha totalmente automatizada.
6. Benefícios e vantagens de uma linha integrada
A integração adequada entre as etapas pode proporcionar:
Maior controle de qualidade: acompanhamento do café desde o recebimento até o produto acabado.
Rastreabilidade: identificação dos lotes de matéria-prima e dos produtos fabricados.
Regularidade operacional: coordenação entre alimentação, torra, resfriamento, moagem e embalagem.
Redução do manuseio manual: menor necessidade de movimentar café entre operações sem automação.
Melhor aproveitamento da capacidade: sincronização dos equipamentos e redução de gargalos.
Padronização do produto: controle das receitas, dos perfis de torra, da granulometria e dos pesos de embalagem.
Melhor organização logística: agrupamento e preparação dos volumes para armazenagem e expedição.
Esses benefícios dependem do dimensionamento correto, da manutenção, da qualidade da matéria-prima e da capacitação dos operadores. A automação não substitui o controle do processo nem garante, isoladamente, a qualidade final.
7. Critérios para seleção da linha industrial
A seleção deve partir do produto pretendido, da produção necessária e das condições de recebimento e expedição.
| Critério | Aspectos a avaliar |
|---|---|
| Capacidade produtiva | Produção desejada por hora, turno e dia |
| Recepção | Sacas, big bags, granel ou combinação dessas formas |
| Qualidade da matéria-prima | Variação entre lotes, umidade e necessidade de limpeza |
| Armazenagem | Estoque necessário, segregação e rastreabilidade |
| Sistema de torra | Bateladas ou fluxo contínuo; perfis de torra |
| Resfriamento | Compatibilidade com a capacidade de torra |
| Produto final | Café em grãos, torrado e moído ou ambos |
| Moagem | Tipo de moinho, granulometria e capacidade |
| Embalagem | Formatos, pesos, material e vida útil pretendida |
| Automação | Controle de receitas, dosagem, supervisão e rastreabilidade |
| Instalações | Energia, combustível, exaustão, ventilação e espaço físico |
| Manutenção | Acesso, peças, assistência e disponibilidade dos equipamentos |
| Segurança e conformidade | Proteções, higiene, licenças e requisitos aplicáveis |
7.1 Compatibilidade entre as capacidades
O dimensionamento deve considerar a capacidade efetiva de cada etapa, e não apenas os valores nominais informados para as máquinas.
Se o torrador produzir mais café do que o resfriador consegue processar, haverá acúmulo na descarga. Se a moagem ou a empacotadora tiver capacidade inferior à produção a montante, essa etapa poderá limitar a fábrica inteira.
Também é necessário considerar trocas de receita, paradas para limpeza, ajustes, manutenção e rejeições de embalagem. Esses fatores afetam a produção real por turno.
7.2 Flexibilidade para novos produtos
Quando a empresa pretende trabalhar com café em grãos e café moído, diferentes perfis de torra ou várias apresentações comerciais, a linha deve permitir mudanças de produto sem comprometer a rastreabilidade e a limpeza.
A possibilidade de expansão futura também deve ser considerada na definição do layout, das utilidades, dos sistemas de transporte e dos painéis de controle.
8. Aspectos operacionais
8.1 Controle do recebimento
O café deve ser identificado antes de entrar no fluxo de produção. Os registros de quantidade, lote, fornecedor e resultados das análises devem acompanhar as decisões de liberação e armazenagem.
Quando houver divergência de qualidade, a matéria-prima deve ser segregada até que a decisão seja documentada.
8.2 Limpeza e prevenção de contaminações
A limpeza dos equipamentos de transporte, silos, moegas e pontos de transferência é importante para evitar acúmulo de resíduos e mistura indevida de lotes.
As rotinas devem definir frequência, método, responsáveis e critérios de liberação após a limpeza. O procedimento precisa ser compatível com o equipamento e com os requisitos de higiene do processo alimentício.
8.3 Controle da torra
O operador acompanha os parâmetros estabelecidos para o produto, incluindo o perfil térmico e o tempo de processamento. Alterações na matéria-prima, na carga ou nas condições de aquecimento podem exigir ajustes.
O registro dos parâmetros ajuda a comparar lotes e identificar desvios de produção.
8.4 Controle da moagem
A moagem deve entregar uma distribuição de partículas adequada à especificação do café comercializado. Desgaste dos elementos de moagem, alimentação irregular e aquecimento excessivo podem modificar o resultado.
A granulometria deve ser verificada conforme o plano de qualidade da fábrica.
8.5 Controle da embalagem
Devem ser acompanhados o peso dos pacotes, a integridade da selagem, a identificação do produto, a codificação dos lotes e as condições de armazenamento.
Quando houver aplicação de vácuo ou gás de proteção, o processo precisa ser validado para a embalagem e o produto utilizados. A simples injeção de nitrogênio não garante a vida útil: o desempenho também depende da barreira do material, da selagem e do oxigênio residual.
8.6 Rendimento e perdas
A torra provoca perda de massa, principalmente pela saída de água e pela liberação de compostos voláteis. Também podem ocorrer perdas na limpeza, no transporte, na moagem e no empacotamento.
O acompanhamento do balanço de massa ajuda a distinguir perdas normais do processo de desvios que exigem investigação.
9. Produção e parâmetros operacionais
Os parâmetros devem ser definidos para cada equipamento, matéria-prima e produto. Não existe um conjunto único de valores adequado a todas as linhas de industrialização de café.
| Etapa | Principais parâmetros de acompanhamento |
|---|---|
| Recepção | Massa recebida, tempo de descarga e identificação do lote |
| Controle de qualidade | Umidade, impurezas e resultados das análises previstas |
| Limpeza | Vazão, eficiência de separação e perdas de café aproveitável |
| Armazenagem | Capacidade ocupada, segregação e condições ambientais |
| Dosagem de café verde | Massa por carga ou vazão de alimentação |
| Torra | Tempo, perfil térmico, carga e características do produto |
| Resfriamento | Temperatura de entrada e saída, tempo e vazão de ar |
| Moagem | Granulometria, capacidade e condição dos elementos de moagem |
| Desgaseificação | Tempo de repouso e condições de armazenamento, quando aplicáveis |
| Embalagem | Peso, velocidade, integridade da selagem e rejeições |
| Enfardamento | Quantidade por agrupamento e capacidade de saída |
9.1 Capacidade nominal e produção efetiva
A capacidade nominal representa a condição de referência do equipamento. A produção efetiva da fábrica depende do conjunto, incluindo tempos de preparação, paradas, limpeza, manutenção, trocas de produto e disponibilidade de matéria-prima.
Para avaliar uma linha, é recomendável registrar a produção por turno, os tempos de parada, os volumes rejeitados e as principais causas de perda de capacidade.
9.2 Controle de qualidade do produto acabado
O produto final deve atender às especificações estabelecidas para o tipo de café comercializado e aos requisitos legais aplicáveis.
Os controles podem abranger aspecto, cor, aroma, granulometria quando se tratar de café moído, peso líquido, integridade da embalagem, identificação e rastreabilidade. As análises adicionais devem seguir o plano de qualidade e os riscos identificados.
10. Cuidados na instalação, legislação e normas de segurança
A instalação de uma linha de industrialização de café exige planejamento do fluxo produtivo, das utilidades, das condições sanitárias e da segurança dos trabalhadores. O atendimento legal deve ser verificado conforme o porte da fábrica, os equipamentos instalados, o combustível utilizado e as exigências das autoridades competentes.
10.1 Requisitos sanitários e de qualidade dos alimentos
A indústria deve estabelecer procedimentos de higiene, controle de matérias-primas, prevenção de contaminações, limpeza, rastreabilidade e liberação do produto acabado.
Entre as referências regulatórias a verificar estão:
RDC Anvisa nº 716/2022: requisitos sanitários aplicáveis ao café e a outros produtos abrangidos pela resolução.
- RDC Anvisa nº 275/2002: procedimentos operacionais padronizados e lista de verificação de boas práticas para estabelecimentos produtores e industrializadores de alimentos, observadas sua aplicabilidade e as regras vigentes.
A empresa também deve verificar as exigências atuais de rotulagem, classificação e identidade do produto, licenciamento sanitário e demais disposições aplicáveis à atividade. A documentação precisa ser conferida antes da implantação ou da alteração da linha.
10.2 Segurança de máquinas e instalações
As Normas Regulamentadoras do Ministério do Trabalho e Emprego devem ser avaliadas conforme os riscos e as características da planta. Entre as principais referências possíveis estão:
NR-10: segurança em instalações e serviços em eletricidade.
NR-11: transporte, movimentação, armazenagem e manuseio de materiais.
NR-12: segurança no trabalho em máquinas e equipamentos.
NR-13: equipamentos e instalações abrangidos por seu campo de aplicação.
NR-14: fornos.
NR-17: ergonomia.
NR-20: segurança com inflamáveis e combustíveis, quando aplicável.
NR-23: proteção contra incêndios.
- NR-26: sinalização de segurança.
A inclusão de uma norma nessa lista não significa que todos os seus requisitos se apliquem indistintamente a qualquer torrefadora. O enquadramento deve considerar o equipamento, a instalação e a atividade efetivamente executada.
10.3 Prevenção de incêndios, queimaduras e poeira
O torrador trabalha com temperaturas elevadas e pode envolver queimadores, combustível, gases quentes e resíduos de café. Por isso, é necessário prever isolamento de superfícies quentes, proteções, procedimentos de operação, exaustão e medidas de prevenção de incêndio compatíveis com a avaliação de riscos.
A descarga, a limpeza, o transporte e a moagem também podem gerar poeira. A captação nos pontos de emissão, a limpeza adequada e a prevenção de acúmulo de resíduos contribuem para reduzir a exposição ocupacional e os riscos associados à presença de material combustível.
10.4 Instalação física e utilidades
Antes da montagem, devem ser avaliados:
capacidade do piso e das estruturas;
acessos para operação, inspeção e manutenção;
alimentação elétrica e sistemas de comando;
combustível, ventilação e exaustão;
sistemas de aspiração e coleta de resíduos;
espaço para movimentação de cargas;
rotas de fuga, sinalização e medidas de emergência;
segregação entre recebimento, processamento e produto acabado.
O projeto deve prever acessos seguros para limpeza, inspeção e manutenção, sem exigir que operadores alcancem partes móveis ou zonas quentes durante a operação.
11. Manutenção e inspeção
A manutenção deve abranger os equipamentos individuais e as conexões entre as etapas da linha. A periodicidade deve seguir as recomendações técnicas, as condições reais de uso e o histórico de falhas.
11.1 Recepção, transporte e armazenagem
Inspecionar moegas, grades, comportas e mecanismos de descarga.
Verificar correias, correntes, canecas, mancais e acionamentos.
Conferir sensores de nível, válvulas e dispositivos de dosagem.
Inspecionar silos e pontos de acúmulo de resíduos.
Verificar sistemas de aspiração e limpeza.
11.2 Torra e resfriamento
Inspecionar acionamentos, rolamentos e componentes móveis.
Verificar sensores, instrumentos de medição e sistemas de comando.
Conferir queimadores e componentes de alimentação de combustível, quando existentes.
Inspecionar ventiladores, dutos, exaustão e dispositivos de segurança.
Remover resíduos conforme os procedimentos de limpeza estabelecidos.
11.3 Moagem e embalagem
Verificar desgaste e alinhamento dos elementos de moagem.
Inspecionar dosadores, mecanismos de alimentação e dispositivos de selagem.
Conferir a precisão dos sistemas de pesagem.
Testar sensores, codificadores e mecanismos de rejeição.
Verificar esteiras, sistemas de agrupamento e equipamentos de paletização.
As intervenções devem ser registradas, com identificação do equipamento, data, serviço executado, peças substituídas e observações relevantes. Os procedimentos de manutenção precisam contemplar o isolamento das fontes de energia e a prevenção de partidas inesperadas.
12. Principais peças de reposição
O estoque de reposição depende da configuração da linha, mas pode incluir:
correias, correntes, canecas de elevadores e elementos de transmissão;
rolamentos, mancais, acoplamentos e vedações;
telas, componentes de peneiras e peças de separadores;
sensores de nível, temperatura e posição;
motores, ventiladores e componentes de acionamento;
peças de queimadores e sistemas de aquecimento;
componentes de desgaste dos moinhos;
válvulas, juntas e dispositivos de descarga;
resistências, facas de corte e componentes de selagem;
peças de dosadores e sistemas de transporte de embalagens.
A priorização deve considerar o impacto da falha, o tempo de fornecimento, a frequência de substituição e a existência de alternativas compatíveis. Não é necessário manter em estoque todas as peças de todos os equipamentos, mas os componentes críticos devem ser avaliados com antecedência.
13. Cuidados ao comprar uma linha de industrialização de café usada
A avaliação de uma linha usada deve abranger o estado dos equipamentos, a capacidade efetiva, o nível de integração e as condições necessárias para adequação à operação pretendida.
| Item | O que verificar |
|---|---|
| Recepção | Estrutura, dispositivos de descarga e condição das moegas |
| Limpeza | Estado das peneiras, aspiradores e separadores |
| Transporte | Desgaste, alinhamento, acionamentos e capacidade |
| Silos | Integridade estrutural, descarga, sensores e limpeza |
| Torrador | Câmara, acionamentos, aquecimento, controles e exaustão |
| Resfriador | Ventilação, capacidade e descarga |
| Moinho | Desgaste, regulagens e uniformidade da moagem |
| Empacotadora | Dosagem, selagem, velocidade e rejeições |
| Enfardamento | Capacidade, integridade e compatibilidade com as embalagens |
| Automação | Comandos, sensores, documentação e disponibilidade de componentes |
| Segurança | Proteções, intertravamentos, acessos e dispositivos de emergência |
| Integração | Compatibilidade das capacidades e dos sistemas de controle |
Também devem ser verificados os registros de manutenção, diagramas elétricos, manuais, disponibilidade de peças e histórico de operação.
Uma linha que funcionava corretamente na instalação anterior pode exigir modificações para se adaptar ao novo produto, à capacidade pretendida ou às condições atuais de segurança e conformidade. Por isso, a avaliação deve considerar o custo total de recuperação, transporte, montagem, adequação e comissionamento, além do preço de aquisição.
14. Evolução tecnológica
As linhas modernas podem incorporar supervisão centralizada, controle automático de receitas, registro dos parâmetros de torra, rastreabilidade de lotes, dosagem automatizada e integração com os sistemas de embalagem.
Na recepção e preparação, a automação pode reduzir o manuseio e melhorar a identificação dos lotes. Na torra, o registro dos parâmetros permite comparar ciclos e identificar desvios. Na embalagem, verificadores de peso, inspeção e codificação contribuem para o controle do produto acabado.
A seleção óptica, os transportadores automatizados, os sistemas de desgaseificação e o acondicionamento secundário também podem ser incorporados conforme as necessidades da fábrica.
A tecnologia deve ser selecionada para resolver necessidades reais de produção e qualidade. A complexidade adicional só se justifica quando seus benefícios operacionais, sanitários ou logísticos são compatíveis com o investimento e a manutenção necessários.
Considerações Finais
Uma linha de industrialização de café é um sistema composto por etapas interdependentes, que começa no recebimento do café verde e termina com o produto acondicionado e preparado para expedição.
A eficiência da instalação depende da qualidade da matéria-prima, da conferência dos lotes, da preparação dos grãos, do controle da torra, do resfriamento, da moagem quando necessária e da compatibilidade entre os equipamentos de embalagem e enfardamento.
Além da capacidade produtiva, o projeto precisa considerar rastreabilidade, higiene, segurança dos trabalhadores, manutenção e atendimento aos requisitos legais aplicáveis. Uma linha bem dimensionada permite coordenar as operações, reduzir gargalos e manter maior regularidade na produção.
A avaliação de uma instalação, nova ou usada, deve considerar o conjunto industrial completo, incluindo equipamentos, sistemas auxiliares, automação, instalações e condições de operação.
Fale com a Granelli – Ativos Industriais
Precisa adquirir, vender ou avaliar uma linha de industrialização de café?
A equipe da Granelli está pronta para ajudar você com segurança, transparência e experiência no mercado de máquinas e equipamentos industriais.
Acesse nossa página de ofertas:
https://granelli.com.br/ofertas/torrefadora-de-cafe
Ou preencha o formulário disponível na página ou fale conosco pelo atendimento online.
As informações referentes a esta oferta são de inteira responsabilidade do vendedor ou proprietário.
Artigo Técnico: Linha de Industrialização de Café – Funcionamento, equipamentos e etapas do processo
1. O que é uma Linha de Industrialização de Café
Uma linha de industrialização de café é um conjunto de máquinas, equipamentos e sistemas de controle destinados a transformar o café verde em produto torrado, podendo incluir moagem, embalagem, enfardamento e preparação para expedição.
O processo industrial começa com o recebimento da matéria-prima, que pode chegar em sacas, big bags ou a granel. A partir daí, o café passa por conferência, amostragem, avaliação da qualidade, limpeza, armazenagem e dosagem, seguindo para a torra e as etapas posteriores.
A configuração da fábrica depende da capacidade produtiva, da qualidade do café recebido, do perfil de torra, dos produtos comercializados e do tipo de embalagem. Algumas instalações produzem apenas café torrado em grãos; outras também realizam moagem e fabricam diferentes formatos de embalagens.
Uma linha completa pode reunir sistemas de movimentação e armazenagem, equipamentos de limpeza, torradores, resfriadores, silos intermediários, moinhos, dosadores, empacotadoras e sistemas de acondicionamento secundário. Esses equipamentos podem operar de maneira independente ou integrados por automação e transporte mecânico ou pneumático.
O objetivo é assegurar um fluxo de produção controlado, com rastreabilidade dos lotes, regularidade do produto, aproveitamento adequado da matéria-prima e condições sanitárias e operacionais compatíveis com a industrialização de alimentos.
2. Como funciona uma Linha de Industrialização de Café
O processo pode ser dividido em etapas sucessivas, com pontos de controle entre o recebimento e a expedição.
01
Recepção e conferência
Identificação, pesagem, inspeção e registro do lote.
02
Amostragem e controle da qualidade
Análises e decisão de liberar, segregar ou rejeitar.
03
Descarga, limpeza e seleção
Retirada de impurezas e preparação dos grãos.
04
Armazenagem e dosagem
Silos, controle de lotes e preparação de misturas.
05
Torra e resfriamento
Transformação térmica e estabilização do café torrado.
06
Armazenagem intermediária
Pulmões de processo e organização do fluxo.
07
Moagem, quando aplicável
Redução dos grãos torrados à granulometria especificada.
08
Repouso e desgaseificação, quando aplicáveis
Gestão da liberação de gases antes da embalagem.
09
Dosagem e embalagem primária
Pesagem, enchimento, selagem e codificação.
10
Acondicionamento final
Agrupamento, enfardamento ou encaixotamento e paletização.
Esse fluxo é representativo. A seleção óptica, a formação de misturas, a desgaseificação, a embalagem sob vácuo ou com atmosfera modificada e a paletização automatizada dependem do projeto da planta e do produto final.
2.1 Duas rotas de produção após a torra
Depois de torrado e resfriado, o café pode seguir por duas rotas principais:
Café torrado em grãos: segue para armazenagem intermediária, eventual repouso e embalagem, sem passar pelo moinho.
Café torrado e moído: passa pela moagem, podendo seguir para um sistema de repouso ou desgaseificação antes do acondicionamento.
Essa separação é importante para dimensionar a linha e evitar que equipamentos desnecessários sejam considerados obrigatórios em todas as instalações.
3. Tipos e configurações de linhas industriais
3.1 Linha por bateladas
Nesse sistema, determinadas operações são executadas em lotes. O café é dosado para o torrador, processado durante um ciclo definido e descarregado para resfriamento.
A produção depende da capacidade de cada carga, do tempo de torra, do resfriamento e do intervalo entre ciclos. Podem ser instalados vários torradores para aumentar a produção ou permitir perfis diferentes de torra.
3.2 Linha de torra contínua
O café é alimentado continuamente e percorre o sistema de aquecimento pelo tempo de residência previsto no projeto.
Essa configuração exige controle coordenado da alimentação, da transferência de calor e da descarga. A estabilidade do fluxo e das condições térmicas é fundamental para manter a uniformidade do produto.
3.3 Linha integrada de grande capacidade
Combina recepção automatizada, limpeza, silos, dosagem, torra, resfriamento, transporte, moagem e embalagem. Os equipamentos são dimensionados para trabalhar em conjunto, com supervisão e controle de produção.
A automação pode gerenciar receitas, direcionamento de lotes, níveis de silos, vazões e alarmes. Mesmo assim, a capacidade efetiva continua limitada pela etapa mais restritiva da linha.
3.4 Linhas modulares
São compostas por equipamentos independentes conectados conforme a necessidade da fábrica. Permitem ampliações graduais, substituição de máquinas e adaptação a novos produtos.
A modularidade exige atenção às interfaces mecânicas, elétricas, de automação e de higiene entre os equipamentos.
4. Principais componentes e equipamentos
4.1 Recepção do café verde
A recepção é o primeiro ponto de controle da matéria-prima. Deve permitir a descarga segura, a identificação do lote, a pesagem e o encaminhamento do café para amostragem, limpeza ou armazenagem.
O projeto varia conforme a forma de recebimento:
Sacas: normalmente são abertas e esvaziadas em uma moega ou tremonha.
Big bags: podem ser descarregados por estações com estrutura de sustentação, talha ou outro dispositivo de elevação e sistema controlado de abertura.
Granel: pode ser recebido por descarga de veículos em moegas e sistemas de transporte apropriados.
A área pode incluir balanças, grades de proteção, aspiração de pó, dispositivos de descarga e transportadores. O dimensionamento deve considerar o volume recebido por veículo, o tempo de descarga e a capacidade de alimentação dos equipamentos seguintes.
4.2 Conferência documental e identificação do lote
Antes de liberar o café para o processo, a equipe deve conferir os documentos de recebimento e as informações disponíveis sobre origem, fornecedor, quantidade, identificação do lote e condições de transporte.
O lote deve permanecer identificável durante as etapas de armazenagem, mistura, torra e acondicionamento. Quando diferentes lotes forem combinados, os registros devem permitir identificar quais matérias-primas participaram da produção.
4.3 Amostragem e controle de qualidade do café verde
A amostragem deve representar adequadamente o lote recebido. A frequência e o método de coleta dependem do tamanho do lote, da forma de acondicionamento, do plano de controle e dos critérios internos de aceitação.
As avaliações podem incluir:
teor de umidade;
quantidade e natureza das impurezas;
presença de grãos defeituosos;
odor e sinais de deterioração;
aspecto geral e uniformidade;
avaliação física e sensorial, conforme o programa de qualidade;
análises adicionais quando houver suspeita de contaminação ou exigência legal ou contratual.
A análise pode ser feita na própria indústria ou em laboratório externo. A decisão de liberar, segregar, reamostrar ou rejeitar o lote deve seguir critérios documentados.
Atenção: nem todo lote exige todas as análises possíveis. Os ensaios devem ser definidos conforme a legislação aplicável, o risco identificado, as especificações de compra e o plano de controle da empresa.
4.4 Moega, tremonha e sistemas de descarga
A moega recebe o café durante a descarga e permite alimentar os equipamentos de maneira controlada. Sua geometria, volume e dispositivos de descarga devem ser compatíveis com a vazão necessária e com as características de escoamento dos grãos.
Grades, proteções, comportas e dispositivos de bloqueio ajudam a evitar a entrada de objetos estranhos e a reduzir os riscos durante a operação. O projeto também deve permitir limpeza e acesso seguro para inspeção.
4.5 Equipamentos de limpeza e seleção
O café verde pode conter fragmentos vegetais, pedras, poeira e outras matérias estranhas. A preparação utiliza combinações de equipamentos conforme a condição da matéria-prima e a qualidade exigida.
Entre os principais sistemas estão:
Peneiras: separam partículas por diferença de tamanho.
Aspiração: remove materiais leves e partículas transportáveis pelo fluxo de ar.
Separadores de pedras: utilizam diferenças de comportamento físico, densidade aparente ou resposta ao fluxo de ar, conforme o princípio do equipamento.
Selecionadoras ópticas: identificam e rejeitam grãos ou partículas com características visuais diferentes dos critérios programados.
A limpeza deve retirar materiais indesejados sem provocar perdas excessivas de café aproveitável. Os resíduos separados precisam ser recolhidos e destinados adequadamente.
4.6 Transportadores e elevadores
A movimentação entre moegas, limpadores, silos e torradores pode utilizar elevadores de canecas, correias, transportadores helicoidais, transportadores de corrente ou sistemas pneumáticos.
A seleção depende da capacidade, do trajeto, da altura de elevação, da facilidade de limpeza e da possibilidade de danificar os grãos. Os pontos de transferência devem ser projetados para reduzir derramamentos, acúmulo de resíduos e exposição desnecessária dos operadores à poeira.
Linhas automatizadas de café verde podem combinar sistemas de recepção, limpeza, transferência e armazenagem para manter a rastreabilidade e reduzir o manuseio manual.
4.7 Silos de café verde
Os silos armazenam a matéria-prima e podem separar cafés por lote, origem, classificação ou receita de produção.
Devem ser dimensionados considerando o estoque operacional, a programação de torra, o tempo de permanência e a necessidade de segregação. Também precisam permitir inspeção, limpeza e descarga confiável, sem formação de regiões de acúmulo.
As condições de armazenagem são relevantes para preservar a qualidade do café. A entrada de água, a condensação, a presença de pragas e a contaminação por outros materiais precisam ser prevenidas.
4.8 Balanças, dosadores e sistemas de mistura
As balanças e os dosadores controlam a massa de café encaminhada a cada etapa. Em linhas que trabalham com diferentes origens ou lotes, podem ser usados para preparar misturas segundo receitas estabelecidas.
A precisão necessária depende da operação. A pesagem de recebimento, a dosagem de café verde, a carga do torrador e a dosagem de produto acabado são funções diferentes e podem exigir equipamentos distintos.
4.9 Torrador industrial
O torrador é responsável pela transformação térmica do café verde. O processo altera a cor, a estrutura, a massa, o volume e as características aromáticas e sensoriais dos grãos.
A configuração pode ser por bateladas ou contínua, com sistemas de aquecimento e movimentação próprios. O controle de temperatura, tempo, carga e condições de descarga deve ser ajustado ao equipamento e ao perfil de torra desejado.
Para aprofundar os tipos, os componentes e os critérios de seleção, consulte o artigo específico clicando no link abaixo:
👉 Artigo Técnico: Torrador de Café
4.10 Sistema de resfriamento
Ao sair do torrador, o café ainda apresenta temperatura elevada e pode continuar sofrendo transformações térmicas. O resfriador reduz rapidamente a temperatura do produto, normalmente por circulação forçada de ar.
O conjunto pode conter bandeja perfurada, agitadores, ventiladores, dutos e dispositivos para remoção de películas. A capacidade deve acompanhar a descarga do torrador para evitar acúmulos e atrasos entre os ciclos.
O tempo de resfriamento não é universal: depende da quantidade de café, da temperatura de entrada, da vazão de ar e do projeto do equipamento.
4.11 Silos de café torrado
Recebem o produto resfriado e criam uma reserva intermediária entre a torra e a embalagem ou moagem.
Podem ser utilizados para organizar lotes, alimentar os equipamentos posteriores e permitir o tempo de repouso previsto no processo. O dimensionamento deve evitar que a armazenagem se torne um gargalo e facilitar a limpeza entre diferentes produtos.
4.12 Moinho industrial para café torrado
Na produção de café moído, o moinho reduz os grãos torrados à granulometria especificada. A escolha do sistema depende da capacidade, da distribuição de tamanho das partículas, da regularidade do produto e da geração de calor durante a moagem.
O moinho de cilindros ou rolos é uma das configurações possíveis em instalações industriais. Também existem outros princípios de moagem, e a seleção deve ser feita de acordo com o processo e o resultado pretendido. Não se deve presumir que todas as linhas utilizam rolos ou que todo moinho de rolos possui refrigeração a água.
A granulometria influencia a extração da bebida e deve ser compatível com o produto comercializado e com o método de preparo previsto.
4.13 Sistemas de repouso e desgaseificação
Após a torra, os grãos liberam dióxido de carbono (CO₂). A velocidade dessa liberação depende do perfil de torra, do tempo transcorrido e das condições de armazenamento.
O repouso em silos pode fazer parte da programação industrial. No café moído, a gestão do tempo entre moagem e embalagem é particularmente importante, pois o produto apresenta maior área superficial exposta.
Silos de desgaseificação, controle da atmosfera e outras soluções específicas podem ser utilizados conforme a linha. Entretanto, silos herméticos com atmosfera controlada não são obrigatórios em todas as torrefadoras. O projeto deve equilibrar a liberação de gases, a proteção contra oxigênio e a produtividade.
4.14 Dosagem e empacotamento automático
A empacotadora recebe o café em grãos ou moído, dosa a quantidade programada e realiza o enchimento e o fechamento da embalagem.
O sistema pode utilizar embalagens formadas a partir de bobinas ou recipientes previamente confeccionados. A configuração depende do formato, do peso nominal, do material e da velocidade requerida.
Os conjuntos podem incluir dosadores, formadores de embalagem, mordentes de selagem, dispositivos de corte, codificadores e sistemas de inspeção. Algumas linhas empregam vácuo ou injeção de nitrogênio, quando adequados ao produto e à embalagem.
Para conhecer os tipos de máquinas, os sistemas de dosagem e os princípios de funcionamento, consulte:
👉 Artigo Técnico: Empacotadora Industrial
4.15 Transporte de pacotes e enfardamento
Após a embalagem primária, os pacotes podem passar por esteiras, mesas de inspeção, verificadores de peso e sistemas de agrupamento.
A embalagem secundária pode incluir:
formação de fardos com filme;
acondicionamento em caixas de papelão;
agrupamento em bandejas ou caixas de exposição;
identificação e codificação de volumes;
paletização manual ou automática.
A solução depende do formato comercial e dos requisitos de transporte. O enfardamento deve preservar a integridade das embalagens individuais e facilitar a movimentação e o armazenamento.
5. Aplicações industriais
As linhas de industrialização de café atendem empresas com diferentes escalas e modelos de produção, desde unidades com poucos equipamentos até fábricas integradas de grande capacidade.
As principais aplicações incluem:
produção de café torrado em grãos;
produção de café torrado e moído;
fabricação de misturas de cafés de diferentes origens ou características;
atendimento a marcas próprias, varejo e food service;
produção de diferentes perfis de torra e granulometrias;
fabricação de embalagens em diferentes pesos e formatos comerciais.
A configuração depende do portfólio da empresa. Uma fábrica que comercializa apenas café em grãos não precisa instalar moinho industrial; da mesma forma, uma instalação com empacotamento manual ou semiautomático terá necessidades diferentes de uma linha totalmente automatizada.
6. Benefícios e vantagens de uma linha integrada
A integração adequada entre as etapas pode proporcionar:
Maior controle de qualidade: acompanhamento do café desde o recebimento até o produto acabado.
Rastreabilidade: identificação dos lotes de matéria-prima e dos produtos fabricados.
Regularidade operacional: coordenação entre alimentação, torra, resfriamento, moagem e embalagem.
Redução do manuseio manual: menor necessidade de movimentar café entre operações sem automação.
Melhor aproveitamento da capacidade: sincronização dos equipamentos e redução de gargalos.
Padronização do produto: controle das receitas, dos perfis de torra, da granulometria e dos pesos de embalagem.
Melhor organização logística: agrupamento e preparação dos volumes para armazenagem e expedição.
Esses benefícios dependem do dimensionamento correto, da manutenção, da qualidade da matéria-prima e da capacitação dos operadores. A automação não substitui o controle do processo nem garante, isoladamente, a qualidade final.
7. Critérios para seleção da linha industrial
A seleção deve partir do produto pretendido, da produção necessária e das condições de recebimento e expedição.
| Critério | Aspectos a avaliar |
|---|---|
| Capacidade produtiva | Produção desejada por hora, turno e dia |
| Recepção | Sacas, big bags, granel ou combinação dessas formas |
| Qualidade da matéria-prima | Variação entre lotes, umidade e necessidade de limpeza |
| Armazenagem | Estoque necessário, segregação e rastreabilidade |
| Sistema de torra | Bateladas ou fluxo contínuo; perfis de torra |
| Resfriamento | Compatibilidade com a capacidade de torra |
| Produto final | Café em grãos, torrado e moído ou ambos |
| Moagem | Tipo de moinho, granulometria e capacidade |
| Embalagem | Formatos, pesos, material e vida útil pretendida |
| Automação | Controle de receitas, dosagem, supervisão e rastreabilidade |
| Instalações | Energia, combustível, exaustão, ventilação e espaço físico |
| Manutenção | Acesso, peças, assistência e disponibilidade dos equipamentos |
| Segurança e conformidade | Proteções, higiene, licenças e requisitos aplicáveis |
7.1 Compatibilidade entre as capacidades
O dimensionamento deve considerar a capacidade efetiva de cada etapa, e não apenas os valores nominais informados para as máquinas.
Se o torrador produzir mais café do que o resfriador consegue processar, haverá acúmulo na descarga. Se a moagem ou a empacotadora tiver capacidade inferior à produção a montante, essa etapa poderá limitar a fábrica inteira.
Também é necessário considerar trocas de receita, paradas para limpeza, ajustes, manutenção e rejeições de embalagem. Esses fatores afetam a produção real por turno.
7.2 Flexibilidade para novos produtos
Quando a empresa pretende trabalhar com café em grãos e café moído, diferentes perfis de torra ou várias apresentações comerciais, a linha deve permitir mudanças de produto sem comprometer a rastreabilidade e a limpeza.
A possibilidade de expansão futura também deve ser considerada na definição do layout, das utilidades, dos sistemas de transporte e dos painéis de controle.
8. Aspectos operacionais
8.1 Controle do recebimento
O café deve ser identificado antes de entrar no fluxo de produção. Os registros de quantidade, lote, fornecedor e resultados das análises devem acompanhar as decisões de liberação e armazenagem.
Quando houver divergência de qualidade, a matéria-prima deve ser segregada até que a decisão seja documentada.
8.2 Limpeza e prevenção de contaminações
A limpeza dos equipamentos de transporte, silos, moegas e pontos de transferência é importante para evitar acúmulo de resíduos e mistura indevida de lotes.
As rotinas devem definir frequência, método, responsáveis e critérios de liberação após a limpeza. O procedimento precisa ser compatível com o equipamento e com os requisitos de higiene do processo alimentício.
8.3 Controle da torra
O operador acompanha os parâmetros estabelecidos para o produto, incluindo o perfil térmico e o tempo de processamento. Alterações na matéria-prima, na carga ou nas condições de aquecimento podem exigir ajustes.
O registro dos parâmetros ajuda a comparar lotes e identificar desvios de produção.
8.4 Controle da moagem
A moagem deve entregar uma distribuição de partículas adequada à especificação do café comercializado. Desgaste dos elementos de moagem, alimentação irregular e aquecimento excessivo podem modificar o resultado.
A granulometria deve ser verificada conforme o plano de qualidade da fábrica.
8.5 Controle da embalagem
Devem ser acompanhados o peso dos pacotes, a integridade da selagem, a identificação do produto, a codificação dos lotes e as condições de armazenamento.
Quando houver aplicação de vácuo ou gás de proteção, o processo precisa ser validado para a embalagem e o produto utilizados. A simples injeção de nitrogênio não garante a vida útil: o desempenho também depende da barreira do material, da selagem e do oxigênio residual.
8.6 Rendimento e perdas
A torra provoca perda de massa, principalmente pela saída de água e pela liberação de compostos voláteis. Também podem ocorrer perdas na limpeza, no transporte, na moagem e no empacotamento.
O acompanhamento do balanço de massa ajuda a distinguir perdas normais do processo de desvios que exigem investigação.
9. Produção e parâmetros operacionais
Os parâmetros devem ser definidos para cada equipamento, matéria-prima e produto. Não existe um conjunto único de valores adequado a todas as linhas de industrialização de café.
| Etapa | Principais parâmetros de acompanhamento |
|---|---|
| Recepção | Massa recebida, tempo de descarga e identificação do lote |
| Controle de qualidade | Umidade, impurezas e resultados das análises previstas |
| Limpeza | Vazão, eficiência de separação e perdas de café aproveitável |
| Armazenagem | Capacidade ocupada, segregação e condições ambientais |
| Dosagem de café verde | Massa por carga ou vazão de alimentação |
| Torra | Tempo, perfil térmico, carga e características do produto |
| Resfriamento | Temperatura de entrada e saída, tempo e vazão de ar |
| Moagem | Granulometria, capacidade e condição dos elementos de moagem |
| Desgaseificação | Tempo de repouso e condições de armazenamento, quando aplicáveis |
| Embalagem | Peso, velocidade, integridade da selagem e rejeições |
| Enfardamento | Quantidade por agrupamento e capacidade de saída |
9.1 Capacidade nominal e produção efetiva
A capacidade nominal representa a condição de referência do equipamento. A produção efetiva da fábrica depende do conjunto, incluindo tempos de preparação, paradas, limpeza, manutenção, trocas de produto e disponibilidade de matéria-prima.
Para avaliar uma linha, é recomendável registrar a produção por turno, os tempos de parada, os volumes rejeitados e as principais causas de perda de capacidade.
9.2 Controle de qualidade do produto acabado
O produto final deve atender às especificações estabelecidas para o tipo de café comercializado e aos requisitos legais aplicáveis.
Os controles podem abranger aspecto, cor, aroma, granulometria quando se tratar de café moído, peso líquido, integridade da embalagem, identificação e rastreabilidade. As análises adicionais devem seguir o plano de qualidade e os riscos identificados.
10. Cuidados na instalação, legislação e normas de segurança
A instalação de uma linha de industrialização de café exige planejamento do fluxo produtivo, das utilidades, das condições sanitárias e da segurança dos trabalhadores. O atendimento legal deve ser verificado conforme o porte da fábrica, os equipamentos instalados, o combustível utilizado e as exigências das autoridades competentes.
10.1 Requisitos sanitários e de qualidade dos alimentos
A indústria deve estabelecer procedimentos de higiene, controle de matérias-primas, prevenção de contaminações, limpeza, rastreabilidade e liberação do produto acabado.
Entre as referências regulatórias a verificar estão:
RDC Anvisa nº 716/2022: requisitos sanitários aplicáveis ao café e a outros produtos abrangidos pela resolução.
- RDC Anvisa nº 275/2002: procedimentos operacionais padronizados e lista de verificação de boas práticas para estabelecimentos produtores e industrializadores de alimentos, observadas sua aplicabilidade e as regras vigentes.
A empresa também deve verificar as exigências atuais de rotulagem, classificação e identidade do produto, licenciamento sanitário e demais disposições aplicáveis à atividade. A documentação precisa ser conferida antes da implantação ou da alteração da linha.
10.2 Segurança de máquinas e instalações
As Normas Regulamentadoras do Ministério do Trabalho e Emprego devem ser avaliadas conforme os riscos e as características da planta. Entre as principais referências possíveis estão:
NR-10: segurança em instalações e serviços em eletricidade.
NR-11: transporte, movimentação, armazenagem e manuseio de materiais.
NR-12: segurança no trabalho em máquinas e equipamentos.
NR-13: equipamentos e instalações abrangidos por seu campo de aplicação.
NR-14: fornos.
NR-17: ergonomia.
NR-20: segurança com inflamáveis e combustíveis, quando aplicável.
NR-23: proteção contra incêndios.
- NR-26: sinalização de segurança.
A inclusão de uma norma nessa lista não significa que todos os seus requisitos se apliquem indistintamente a qualquer torrefadora. O enquadramento deve considerar o equipamento, a instalação e a atividade efetivamente executada.
10.3 Prevenção de incêndios, queimaduras e poeira
O torrador trabalha com temperaturas elevadas e pode envolver queimadores, combustível, gases quentes e resíduos de café. Por isso, é necessário prever isolamento de superfícies quentes, proteções, procedimentos de operação, exaustão e medidas de prevenção de incêndio compatíveis com a avaliação de riscos.
A descarga, a limpeza, o transporte e a moagem também podem gerar poeira. A captação nos pontos de emissão, a limpeza adequada e a prevenção de acúmulo de resíduos contribuem para reduzir a exposição ocupacional e os riscos associados à presença de material combustível.
10.4 Instalação física e utilidades
Antes da montagem, devem ser avaliados:
capacidade do piso e das estruturas;
acessos para operação, inspeção e manutenção;
alimentação elétrica e sistemas de comando;
combustível, ventilação e exaustão;
sistemas de aspiração e coleta de resíduos;
espaço para movimentação de cargas;
rotas de fuga, sinalização e medidas de emergência;
segregação entre recebimento, processamento e produto acabado.
O projeto deve prever acessos seguros para limpeza, inspeção e manutenção, sem exigir que operadores alcancem partes móveis ou zonas quentes durante a operação.
11. Manutenção e inspeção
A manutenção deve abranger os equipamentos individuais e as conexões entre as etapas da linha. A periodicidade deve seguir as recomendações técnicas, as condições reais de uso e o histórico de falhas.
11.1 Recepção, transporte e armazenagem
Inspecionar moegas, grades, comportas e mecanismos de descarga.
Verificar correias, correntes, canecas, mancais e acionamentos.
Conferir sensores de nível, válvulas e dispositivos de dosagem.
Inspecionar silos e pontos de acúmulo de resíduos.
Verificar sistemas de aspiração e limpeza.
11.2 Torra e resfriamento
Inspecionar acionamentos, rolamentos e componentes móveis.
Verificar sensores, instrumentos de medição e sistemas de comando.
Conferir queimadores e componentes de alimentação de combustível, quando existentes.
Inspecionar ventiladores, dutos, exaustão e dispositivos de segurança.
Remover resíduos conforme os procedimentos de limpeza estabelecidos.
11.3 Moagem e embalagem
Verificar desgaste e alinhamento dos elementos de moagem.
Inspecionar dosadores, mecanismos de alimentação e dispositivos de selagem.
Conferir a precisão dos sistemas de pesagem.
Testar sensores, codificadores e mecanismos de rejeição.
Verificar esteiras, sistemas de agrupamento e equipamentos de paletização.
As intervenções devem ser registradas, com identificação do equipamento, data, serviço executado, peças substituídas e observações relevantes. Os procedimentos de manutenção precisam contemplar o isolamento das fontes de energia e a prevenção de partidas inesperadas.
12. Principais peças de reposição
O estoque de reposição depende da configuração da linha, mas pode incluir:
correias, correntes, canecas de elevadores e elementos de transmissão;
rolamentos, mancais, acoplamentos e vedações;
telas, componentes de peneiras e peças de separadores;
sensores de nível, temperatura e posição;
motores, ventiladores e componentes de acionamento;
peças de queimadores e sistemas de aquecimento;
componentes de desgaste dos moinhos;
válvulas, juntas e dispositivos de descarga;
resistências, facas de corte e componentes de selagem;
peças de dosadores e sistemas de transporte de embalagens.
A priorização deve considerar o impacto da falha, o tempo de fornecimento, a frequência de substituição e a existência de alternativas compatíveis. Não é necessário manter em estoque todas as peças de todos os equipamentos, mas os componentes críticos devem ser avaliados com antecedência.
13. Cuidados ao comprar uma linha de industrialização de café usada
A avaliação de uma linha usada deve abranger o estado dos equipamentos, a capacidade efetiva, o nível de integração e as condições necessárias para adequação à operação pretendida.
| Item | O que verificar |
|---|---|
| Recepção | Estrutura, dispositivos de descarga e condição das moegas |
| Limpeza | Estado das peneiras, aspiradores e separadores |
| Transporte | Desgaste, alinhamento, acionamentos e capacidade |
| Silos | Integridade estrutural, descarga, sensores e limpeza |
| Torrador | Câmara, acionamentos, aquecimento, controles e exaustão |
| Resfriador | Ventilação, capacidade e descarga |
| Moinho | Desgaste, regulagens e uniformidade da moagem |
| Empacotadora | Dosagem, selagem, velocidade e rejeições |
| Enfardamento | Capacidade, integridade e compatibilidade com as embalagens |
| Automação | Comandos, sensores, documentação e disponibilidade de componentes |
| Segurança | Proteções, intertravamentos, acessos e dispositivos de emergência |
| Integração | Compatibilidade das capacidades e dos sistemas de controle |
Também devem ser verificados os registros de manutenção, diagramas elétricos, manuais, disponibilidade de peças e histórico de operação.
Uma linha que funcionava corretamente na instalação anterior pode exigir modificações para se adaptar ao novo produto, à capacidade pretendida ou às condições atuais de segurança e conformidade. Por isso, a avaliação deve considerar o custo total de recuperação, transporte, montagem, adequação e comissionamento, além do preço de aquisição.
14. Evolução tecnológica
As linhas modernas podem incorporar supervisão centralizada, controle automático de receitas, registro dos parâmetros de torra, rastreabilidade de lotes, dosagem automatizada e integração com os sistemas de embalagem.
Na recepção e preparação, a automação pode reduzir o manuseio e melhorar a identificação dos lotes. Na torra, o registro dos parâmetros permite comparar ciclos e identificar desvios. Na embalagem, verificadores de peso, inspeção e codificação contribuem para o controle do produto acabado.
A seleção óptica, os transportadores automatizados, os sistemas de desgaseificação e o acondicionamento secundário também podem ser incorporados conforme as necessidades da fábrica.
A tecnologia deve ser selecionada para resolver necessidades reais de produção e qualidade. A complexidade adicional só se justifica quando seus benefícios operacionais, sanitários ou logísticos são compatíveis com o investimento e a manutenção necessários.
Considerações Finais
Uma linha de industrialização de café é um sistema composto por etapas interdependentes, que começa no recebimento do café verde e termina com o produto acondicionado e preparado para expedição.
A eficiência da instalação depende da qualidade da matéria-prima, da conferência dos lotes, da preparação dos grãos, do controle da torra, do resfriamento, da moagem quando necessária e da compatibilidade entre os equipamentos de embalagem e enfardamento.
Além da capacidade produtiva, o projeto precisa considerar rastreabilidade, higiene, segurança dos trabalhadores, manutenção e atendimento aos requisitos legais aplicáveis. Uma linha bem dimensionada permite coordenar as operações, reduzir gargalos e manter maior regularidade na produção.
A avaliação de uma instalação, nova ou usada, deve considerar o conjunto industrial completo, incluindo equipamentos, sistemas auxiliares, automação, instalações e condições de operação.
Fale com a Granelli – Ativos Industriais
Precisa adquirir, vender ou avaliar uma linha de industrialização de café?
A equipe da Granelli está pronta para ajudar você com segurança, transparência e experiência no mercado de máquinas e equipamentos industriais.
Acesse nossa página de ofertas:
https://granelli.com.br/ofertas/torrefadora-de-cafe
Ou preencha o formulário disponível na página ou fale conosco pelo atendimento online.
As informações referentes à oferta são de inteira responsabilidade do vendedor ou proprietário.
- Artigos
- Processos industriais
